刀片、鑽頭怎麼管?小刀具領用管理與格位規劃|Small Cutting Tool Management - 喬盛
談到刀具管理,多數人第一個想到的是單價高的整支刀把或精密刀具。但在 CNC 加工現場,真正每天都在流動、也最容易「不知不覺變少」的,往往是刀片、鑽頭、定位鑽這類單價不高的消耗型刀具。本文整理小刀具難管的原因、常見管理方式的差異,並以一家 CNC 金屬加工廠導入 T100 智能工具櫃的實例,說明格位該怎麼規劃。
刀片和鑽頭,為什麼反而最難管?
小刀具難管,不是因為它貴,而是因為它同時具備三個特性:
規格多。同樣是鑽頭,1 mm 到 10 mm 每個尺寸都是不同品項;同樣是車削刀片,35°、55° 形狀加上不同斷屑槽與材質,型號一下就超過百種。
單價低,沒人覺得需要登記。一片刀片幾百元,現場很少有人會為了它填單,多拿幾片放口袋備用也很常見。
消耗快,缺了才發現。小刀具用量大,庫存不是被「偷走」,而是在沒有紀錄的情況下慢慢用完,等到要換刀才發現該規格已經沒了。
每一次的金額都不大,累積起來卻是採購單上最難解釋的一筆:買了很多,但說不出是誰、用在哪一張工單。
三種常見管法比較
| 管理方式 | 誰領了多少 | 拿錯規格 | 何時該補貨 | 人力負擔 |
|---|---|---|---|---|
| 開放式抽屜/刀具架 | 無紀錄 | 常見,放回也可能放錯格 | 缺了才知道 | 低,但盤點費時 |
| 工具室專人發放+登記 | 有,靠人工登記 | 較少 | 需人工統計 | 高,夜班或人不在就領不到 |
| 智能工具櫃 | 自動記錄到人、到品項 | 只開對應格門 | 庫存即時扣減 | 低,24 小時自助領用 |
實例:CNC 加工廠用 T100 管刀片與鑽頭
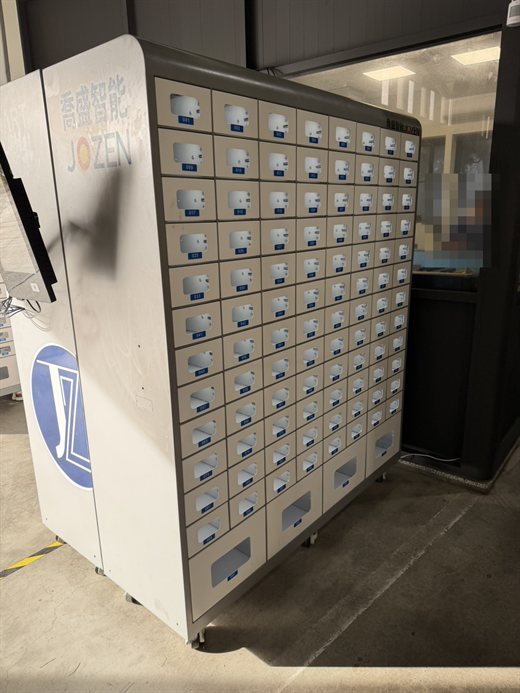
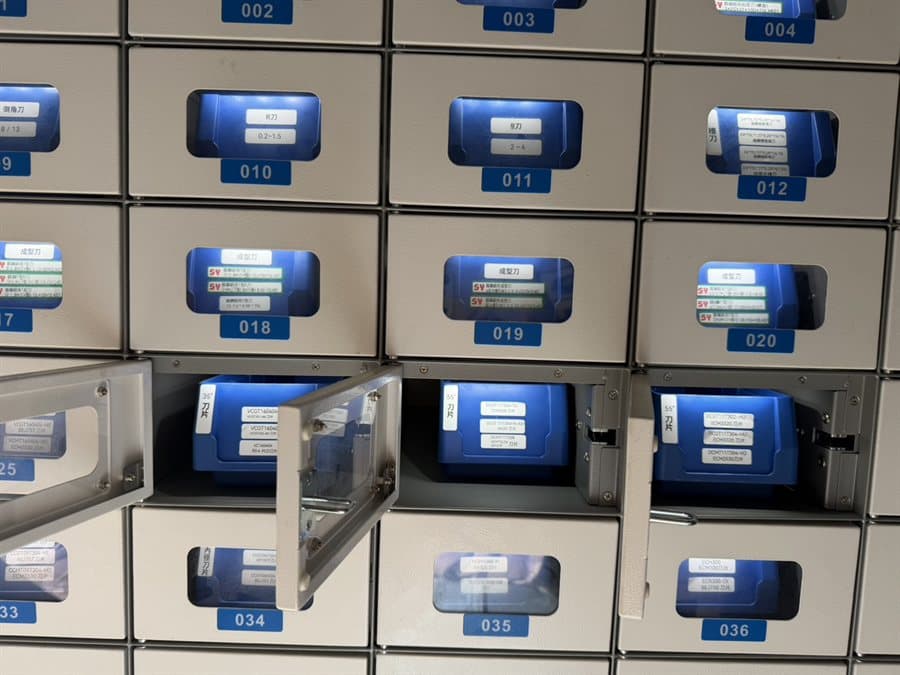
一家 CNC 金屬加工廠,把 T100 智能工具櫃(主櫃+副櫃)設在加工區通往現場辦公室的出入口,櫃內放的幾乎都是小刀具:依尺寸分格的鑽頭、HSS 定位鑽、中心定位鑽、R 刀、成型刀、槽刀、倒角刀與車削刀片。操作員換刀時順路刷臉或刷卡領用,系統自動記錄誰、在什麼時間、領了哪一格。完整案例請見CNC 加工廠 T100 刀具管理案例。
格位怎麼規劃:三個原則
1. 一格一規格。鑽頭依尺寸、刀片依型號,一個格口只放一個品項,格口視窗貼上規格標籤。員工在螢幕選品項,對應的格門才會打開,從源頭避免拿錯。
2. 型號太多時,用「複製貨道」把一格拆開算。刀片型號多、單一型號用量又少,一格一型號很快就不夠用。T100 可以把一個實體格複製成最多 6 個虛擬貨道,同一格放多種刀片、庫存仍各自計算,96 個小格最多可管理約 580 種刀片。
3. 大格留給盒裝與長刀具。T100 另有 4 個大格,適合放整盒包裝、較長的刀具或量具,小格專心放高頻領用的小刀具。
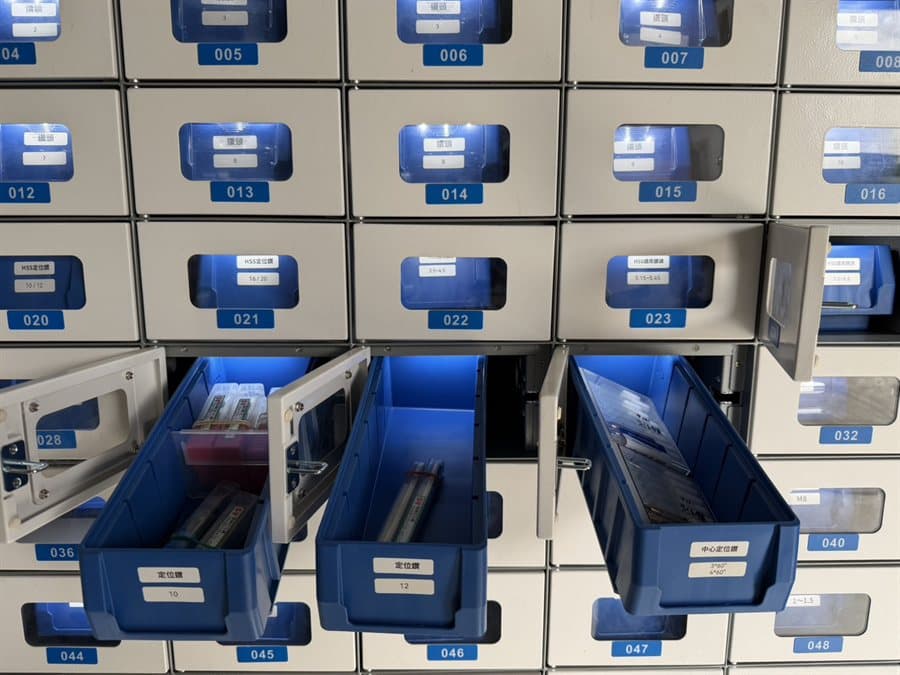
規劃格位前,建議先準備三份清單:
1. 品項清單:現場常用的刀片、鑽頭有哪些規格與型號。
2. 用量清單:每個品項大約一個月領幾支、幾片,決定該放小格、大格或拆成虛擬貨道。
3. 權限清單:哪些部門、哪些人可以領哪些品項,是否要設定每月領用上限。
工具櫃還是刀具櫃?
鑽頭、刀片、銑刀這類以「支」或「盒」領用的刀具,智能工具櫃的格口就放得下,也能逐筆紀錄、依部門設定領用權限,上面的實例就是這種用法。若產線需要大量「領新還舊」、要有專用還刀格來回收舊刀,再考慮配有取刀貨道與還刀格的智能刀具櫃。兩者也可以搭配使用,由同一套系統管理。
想知道現場的刀片、鑽頭適合怎麼配置格位,歡迎提供刀具品項清單,喬盛免費協助規劃。喬盛智能股份有限公司:04-2563-4997,429 台中市神岡區厚生路148-3號。
常見問題 Q&A
Q1:刀片型號很多,一格只能放一種嗎?
A:不一定。T100 可以用複製貨道把一個實體格拆成最多 6 個虛擬貨道,同一格放多種型號,庫存仍分開計算。
Q2:格子不夠用怎麼辦?
A:T100 主櫃最多可擴充至 1 拖 9 副櫃,由同一個螢幕操作;若小刀具品項特別多,也可以改選格數更多的 T108。
Q3:現場員工要多久才會用?
A:交機時提供 1 個工作日的現場培訓。員工端主要只有取用、歸還與暫存幾個動作,多數人當天就能上手。

